在包裝印刷這個行當里,覆膜這道工序往往決定了產品最終觸感和視覺檔次的80%。有時候印廠師傅為了趕工期,用了亮度不夠的啞膜或者光澤度維持不住的亮膜,出來的成品在貨架上跟旁邊競品一比,高下立現——尤其是化妝品盒、酒盒、3C產品包裝這類對表面質感極其敏感的場景,膜面光澤度差一點點,整個產品的溢價感就掉了一截。
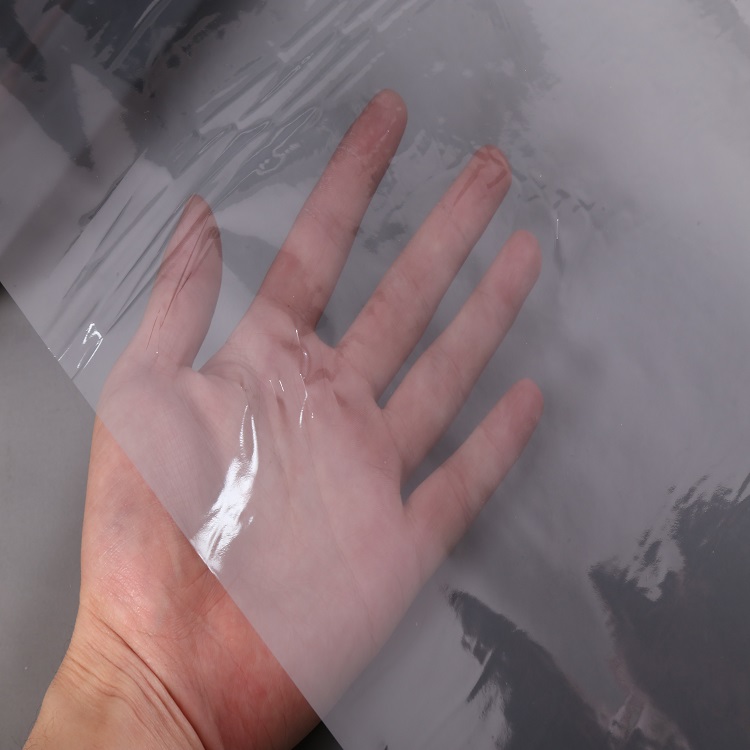
PET高亮膜這幾年在包裝覆膜領域用得越來越普遍,核心原因很直白:它的光澤度能長時間穩定。常規BOPP亮膜剛覆上去的時候效果還行,但放上兩三個月或者經過倉儲溫度波動,膜面容易發霧、光澤衰減,有些還會起橘皮紋。而PET本身的剛性和平整度決定了它的光學穩定性更好,再加上高光涂層工藝優化,實測60°角光澤度能做到95以上,而且這個數值在存放半年后衰減極小。
從工藝適配角度來說,好的PET高亮膜不僅要亮,還要好加工。厚度公差控制很關鍵,正負0.5微米以內的波動,在高速覆膜機上才能跑得順,不會出現起皺、打滑或者收卷不齊的問題。電暈值保持在38達因以上,印刷油墨附著牢度才有保障。覆膜溫度窗口寬也很重要,不同膠水體系對溫度要求不同,工藝窗口越寬,對印廠現有設備的適應性就越強。比如有些PET高亮膜能在90℃到130℃范圍內穩定覆合,不管是溶劑型膠還是無溶劑膠都能配,印廠就不用為了換材料去調設備參數。
定制方向主要集中在三個維度:厚度從12微米到50微米,根據包裝產品是輕量還是重型靈活調整;表面處理可以選電暈面或涂層處理,有些高端品還需要防刮涂層來增強抗劃傷性能;背膠方案則根據覆膜工藝不同分熱熔膠、溶劑膠或者無溶劑膠。
其實很多采購和印廠廠長反饋,選PET高亮膜最怕的不是價格,而是批次穩定性。同一款產品,如果這批亮、下批暗,交付出去客戶那邊沒法交代。所以我們在產線上把在線光澤度檢測作為強制工序,每卷膜出廠前都附實測數據,而不是只給一個理論值。如果正在為高端包裝項目篩選覆膜材料,不妨寄個小樣過來上機跑跑看,亮度、平整度和熱穩定性一測便知。