做工業包裝和透氣膜采購的朋友都清楚,易撕線打孔膜這兩年需求漲得快,但PE和PP兩種材質該怎么選,一直是個讓人糾結的問題。尤其是在透氣性和抗張性能這兩個核心指標上,二者差異不小,直接影響到最終產品的使用體驗和良率。我們不繞彎子,直接從實測數據和材料特性出發做個對比。
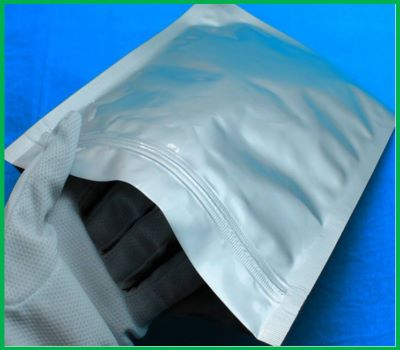
先看透氣性。從國外學術數據庫的對比數據來看,25μm厚度的單層PP微孔膜,透氣度為200秒,孔隙率達55%;而同厚度的單層PE膜,透氣度為240秒,孔隙率40%。單看數值,PP的透氣效率確實優于PE,這主要是因為PP在拉伸成孔過程中更容易形成貫通性較好的微孔結構,孔隙率更高。不過要提醒的是,如果采用的是三層復合結構(PP/PE/PP),透氣度會急劇下降到620秒左右,孔隙率也壓縮到39%,因為層間界面會阻礙氣體分子的連續擴散路徑。所以如果項目對透氣效率要求很高,單層PP膜的優先級更高,而復合結構則適合對物理強度有更高要求的場景。
再看抗張性能。同樣25μm規格下,單層PP膜的縱向拉伸強度約103.46MPa,橫向為13.24MPa;單層PE膜的數據分別是縱向139.25MPa、橫向13.73MPa。PE在縱向上明顯更強,這跟它的分子鏈柔性更好、取向度更容易控制有關。PP膜的優勢在于挺度和硬度更高,但柔韌性稍遜,拉伸強度在縱向上也比PE低約25%。從實際生產角度看,如果易撕線打孔膜后續要經過高速收卷、分切或者熱封工序,PE材質在抗斷裂方面的冗余度更大。
補充一個容易被忽略的維度:孔型穩定性。PP和PE打孔膜的微孔結構受填料和拉伸工藝影響很大。有研究指出,PE微孔膜的孔隙率和透氣度可以通過碳酸鈣含量來調節——當專用料中碳酸鈣含量從40%提升到55%時,孔隙率能從36.1%增加到46.9%,但代價是拉伸強度下降約20%。PP膜在硬彈性拉伸成孔過程中,孔形態和分布的一致性相對更好,但如果工藝控制不到位,容易出現孔徑不均勻的問題。
如果應用場景更看重透氣效率和開口手感(比如食品保鮮包裝、醫療透氣膜),PP材質是優先選項,但要注意其橫向抗撕裂能力偏弱,收卷張力需要適當放低;如果更看重整體抗張強度和耐加工性(比如重型包裝袋、需要頻繁搬運的工業品包裝),PE材質更穩妥,但要接受其孔隙率略低的事實。另外,無論選哪種材質,加工環節的激光打孔工藝比傳統機械壓孔更推薦——激光打出的易撕線孔徑均勻、可控性強,還能避免熱收縮后斷裂的問題。