鋁箔和EVA流延復合,這個工藝在軟包電池鋁塑膜、藥用包裝、隔熱保溫材料里都用得很廣。但做過的都知道,兩個老大難問題幾乎繞不開——復合層中間的氣泡,以及鋁箔和EVA之間撕不開或者一撕就開的剝離強度不夠。這兩個問題往往還糾纏在一起,氣泡多了強度上不去,強度夠了氣泡又冒出來。說幾個實際產線上驗證過的調優思路。
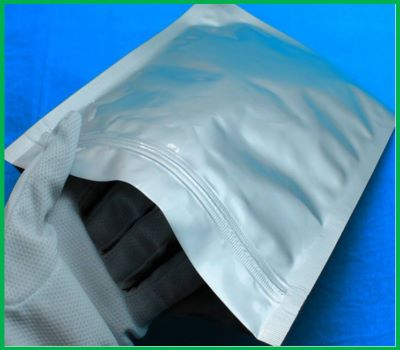
先看氣泡是怎么來的。鋁箔本身是不透氣的,EVA在流延過程中會釋放出小分子揮發物和殘留空氣。如果熔融EVA裹住的空氣排不出去,冷卻后就形成密閉氣泡。最常見的原因有三:EVA的熔融指數太高或者太低、流延輥的溫度匹配不當、復合壓力分布不均勻。
解決氣泡,首先要選對EVA牌號。熔融指數(MI值)在7-15之間的EVA比較適合鋁箔流延復合。MI太低,熔體粘度大,流平性差,空氣不容易趕出去;MI太高,流動性過強,反而容易卷進空氣形成微小泡。我們跟蹤過一條藥用鋁箔復合線,原來用MI=22的EVA,氣泡率在5%左右,換用MI=12的同系列EVA后,氣泡率直接降到1%以下。
溫度曲線是另一個決定性因素。EVA從模頭流出來的溫度一般在160-190℃之間,但很多人忽略了一點——鋁箔進復合輥之前的預熱。鋁箔溫度太低,EVA一接觸就急冷,表面結皮把空氣封在里面。建議鋁箔預熱到60-80℃,讓EVA有足夠的時間在壓力區鋪展排氣。同時復合輥的表面溫度建議控制在40-50℃,太低了冷卻太快氣泡排不出,太高了EVA流動性太好反而容易從兩側溢膠。
復合壓力要分兩級。很多設備只有一組壓輥,一壓到底。改進做法是加一組預壓輥,壓力設定在主壓輥的30%-40%,讓EVA和鋁箔先輕接觸,把大部分空氣從邊緣趕出去,再用主壓輥的高壓力實現分子級別的結合。預壓和主壓之間的間隙時間控制在0.5-1秒,太長EVA會降溫失去粘性,太短空氣還沒排完。
再來說剝離強度不足的問題。鋁箔表面有一層氧化層和殘留的軋制油,如果不處理,EVA和鋁箔之間只是物理嵌合,沒有化學鍵合,強度自然上不去。最有效的辦法是鋁箔表面在線電暈處理,達因值要做到42以上,最好能達到46-50。注意電暈處理后要在4小時內復合,時間長了表面活性衰退。
另一個常被忽略的細節是EVA中增粘助劑的添加。在EVA粒料里加入0.5%-1.5%的鈦酸酯偶聯劑或者馬來酸酐接枝物,可以顯著改善對鋁箔的附著力。我們做過對比測試,同樣工藝條件下,添加1%的馬來酸酐接枝EVA,T型剝離強度從1.2N/15mm提升到了3.8N/15mm,而且破壞模式由界面剝離變成了EVA內聚破壞——說明粘接強度已經超過了EVA本身的強度。
復合輥的輥面材質也有講究。硅膠輥雖然軟,包容性好,但長時間運行后表面會吸附脫模劑殘留,影響壓力傳遞。改用聚氨酯包膠輥,硬度控制在邵氏75-80A,既能提供足夠的線壓力,又不容易粘連EVA殘膠。線壓力建議控制在3-5kg/cm,太低結合不牢,太高會把EVA擠跑導致缺膠。
最后說一個容易踩坑的點——收卷張力。復合后的膜卷張力過大會導致層間長期受壓,EVA在應力作用下發生冷流,鋁箔和EVA的界面會產生微觀滑移,當時測強度正常,放一兩個月就下降了。收卷張力控制在復合膜抗拉強度的10%-15%比較安全,卷芯處加用紙芯筒,避免內層壓力過大。
調試的時候不要一次性把所有參數都改掉。建議先固定EVA牌號和電暈工藝,調整溫度和壓力梯度,觀察氣泡改善情況。氣泡問題解決到可接受程度后,再通過偶聯劑添加量和收卷張力來優化剝離強度。拿一卷鋁箔和一批EVA粒料,用正交實驗把小樣做出來,測幾個點的剝離力和外觀,找到最佳窗口再上大線。工藝調優沒有捷徑,但每調對一個參數,報廢率就實實在在往下降。