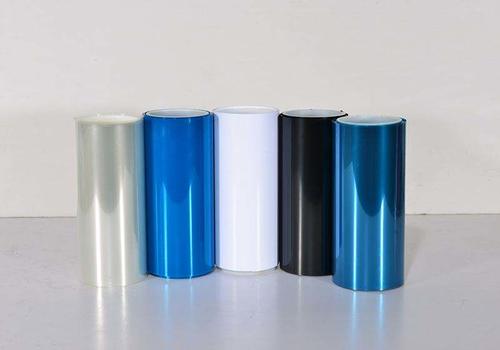
在精密制造的世界里,PET離型膜扮演著一個不可或缺的“幕后英雄”角色。從保護膠帶、標簽的粘性,到作為石墨片、OCA光學膠等材料的承載載體,它的性能直接決定了下游產品的品質。而賦予PET離型膜核心“離型”功能的,正是其表面那層薄如蟬翼的硅膠涂層。然而,將這兩種性質迥異的材料完美復合,并非簡單的粘貼,而是一場對工藝參數的精密調試之旅。任何一個微小的偏差,都可能導致整卷產品報廢,掌握其核心調試方法與問題解決之道,是每一位從業者必備的技能。
要實現穩定的復合,首先需要攻克的是“配方與涂布”的平衡。硅膠涂層的固含量與粘度是基礎中的基礎,它決定了最終涂層的厚度與均勻性。粘度過高,容易在涂布時產生條紋,且難以流平;粘度過低,則可能導致涂層過薄,離型力不穩定。這需要根據涂布設備的速度和所使用的網紋輥目數進行精確匹配。通常,生產線速度越快,要求硅膠的流平性越好,粘度也需相應調整。而網紋輥的目數則直接控制著上膠量,選擇合適的目數是確保涂層均勻的第一步。緊接著,烘箱的溫度曲線設定便成了化學反應的“指揮棒”。它并非一個恒定的溫度,而是一個精心設計的升溫過程,通常包括預熱區、主反應區和后固化區。預熱區讓溶劑緩慢揮發,防止表面結皮;主反應區提供足夠的能量讓硅膠交聯固化;后固化區則確保反應完全,消除內應力。這三段溫度的設定與走線速度的協同,是決定離型力是否穩定、殘余溶劑是否達標的核心所在。
然而,即便理論參數設置得天衣無縫,實際生產中依然會遇到各種棘手問題。最常見的莫過于“離型力不穩定”,有時偏大,有時偏小。這通常指向兩個方向:一是固化不充分,當烘箱溫度偏低或走線速度過快時,硅膠交聯程度不夠,離型力會偏大且隨時間變化;二是涂層不均勻,可能是網紋輥堵塞或硅膠粘度波動導致,局部過薄或過厚都會引起離型力的差異。解決之道在于系統性地排查,首先檢查烘箱各段實際溫度是否符合設定值,然后檢測走線速度,最后再檢查涂布系統,清潔網紋輥并重新測定硅膠粘度。另一個令人頭疼的問題是“表面晶點或臟點”,這嚴重影響產品外觀。其成因往往來自環境潔凈度不足,空氣中的灰塵落入涂層,或是硅膠溶液本身過濾不徹底,含有雜質。因此,保持涂布車間的無塵環境,定期更換過濾裝置,是保證產品表觀質量的基本功。
更深層次的問題,如“硅膠脫涂”或“反粘”,則更為復雜。脫涂,即硅膠層從PET基材上脫落,根本原因在于附著力不佳。這通常是因為PET基材在涂布前未進行充分的電暈處理,或電暈效果衰減,導致表面能不夠,無法與硅膠形成牢固的化學鍵合。解決方法是在生產前檢測PET基材的達因值,確保其在合格范圍內,并定期檢查電暈設備的工作狀態。而“反粘”,即離型膜自身或與保護膜貼合后發生粘連,則可能是硅膠配方問題,如添加劑比例不當,或是固化過度導致表面發粘。這需要與硅膠供應商緊密溝通,調整配方,并嚴格控制固化條件,避免過度烘烤。歸根結底,PET離型膜與硅膠的復合工藝,是一個牽一發而動全身的系統工程。它要求操作者不僅要理解每個參數的物理意義,更要具備系統性思維,能夠從紛繁復雜的現象中,準確找到問題的根源,通過精準的調試與維護,最終實現穩定、高效的生產,為下游產業提供最可靠的材料保障。