在軟包裝生產線中,易撕線打孔膜的收放卷環節常因張力波動和靜電積累引發一系列生產難題。某華東薄膜企業曾因張力失控導致批量產品卷曲變形,靜電吸附灰塵更是讓成品率驟降15%。這些痛點背后,隱藏著材料特性與設備參數的深層矛盾,而一套經過實戰驗證的張力調節與靜電消除方案,正成為提升良品率的關鍵突破口。
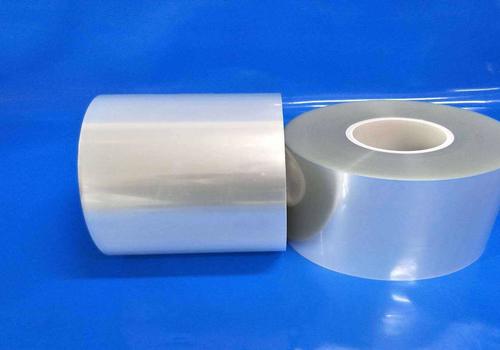
張力控制的核心在于匹配打孔膜的力學特性。這種材料因孔洞分布導致局部強度不均,傳統恒張力模式易引發孔區過度拉伸。實際生產中,采用錐度張力控制法效果顯著:放卷階段起始張力設為基材抗拉強度的12%,隨后以每100米長度遞減0.8N的梯度逐步降低。某食品包裝企業應用此法后,膜卷平整度從85%提升至99.2%,徹底消除了荷葉邊現象。收卷環節則需動態調整,針對50μm厚度的打孔膜,推薦使用0.15-0.25N/mm的初始張力,配合卷徑增大時自動降低至初始值的60%,避免內層過度擠壓導致孔型變形。
靜電問題在干燥季節尤為棘手。打孔膜表面電阻通常在1012-101?Ω范圍,摩擦產生的靜電壓可達5-8kV,不僅吸附雜質,更可能引發火災隱患。實戰中采用三級消除策略效果最佳:首先在放卷架安裝離子風棒,通過±15kV高壓電離空氣中和表面電荷;隨后在張力輥下方增設導電毛刷,配合0.5MPa壓縮空氣形成氣簾,將靜電電壓壓制在1kV以下;最后在收卷前加裝靜電監測儀,實時反饋數據至PLC系統。某醫藥包裝產線改造后,因靜電導致的膜面污染率從7.3%降至0.2%,同時杜絕了電擊事故。
設備維護細節往往決定成敗。張力輥需每周用酒精擦拭,確保表面摩擦系數穩定在0.4-0.6;離子風棒放電針應每月檢查,當針尖磨損超過0.2mm時立即更換。更關鍵的是建立環境聯動機制,當車間濕度低于45%RH時,自動啟動加濕系統維持60%RH的理想環境。某電子材料廠通過這套組合拳,使易撕線打孔膜的生產速度從80m/min提升至120m/min,綜合能耗反而下降18%。
隨著智能傳感技術發展,新一代張力控制系統已能實現微米級精度調節。通過激光位移傳感器實時監測膜層厚度變化,結合AI算法預測張力需求,某頭部企業將張力波動控制在±0.3N范圍內。靜電消除領域則出現射頻等離子體技術,在無接觸狀態下可使表面電阻降至10?Ω以下。這些創新正在推動易撕線打孔膜生產從經驗控制向智能控制跨越,為高端包裝材料的穩定供應提供堅實保障。